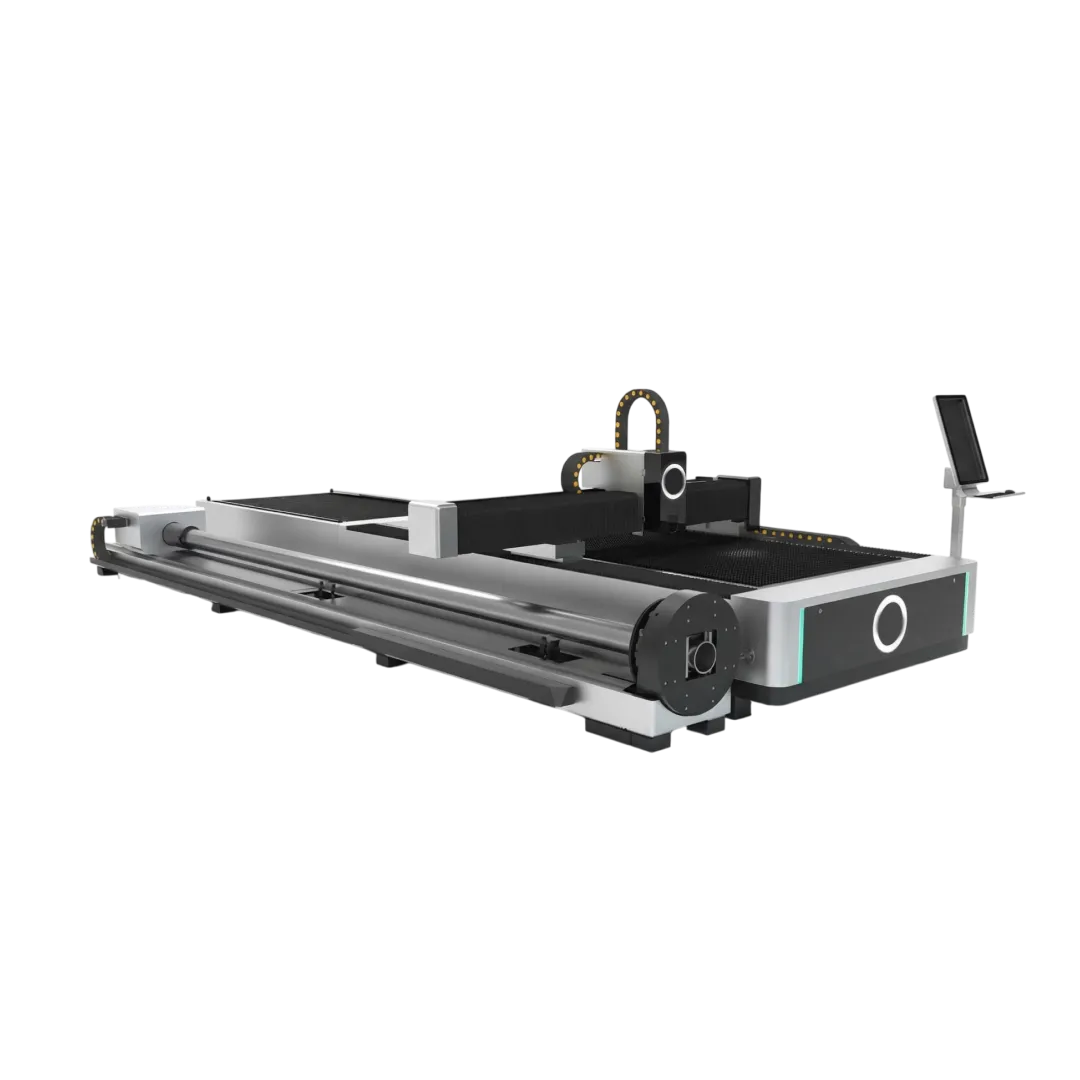
Современное металлообрабатывающее производство невозможно представить без высокоточного оборудования, способного превращать обычный лист стали в сложнейшие детали за считанные минуты. Выбор такого оборудования — это не просто покупка «железа», а стратегическое решение, которое определит конкурентоспособность вашего бизнеса на годы вперед, ведь от параметров станка зависит не только скорость выпуска продукции, но и её себестоимость, качество кромки и возможность работы с разнообразными материалами. В этой статье мы подробно разберем всё, что нужно знать о лазерных комплексах: от физики процесса и типов источников излучения до тонкостей обслуживания и экономических расчетов, чтобы вы могли принять взвешенное решение, опираясь на факты, а не на маркетинговые обещания.
Многие предприниматели и главные инженеры сталкиваются с дилеммой: гнаться за максимальной мощностью или остановиться на «золотой середине», которая покроет 90% текущих задач без переплаты за избыточный функционал. Рынок насыщен предложениями, и разобраться в спецификациях, где маркетологи часто лукавят, бывает непросто без глубокого погружения в тему. Мы постараемся говорить простым языком о сложных вещах, объясняя, почему один станок режет алюминий как масло, а другой мучается с ним часами, и почему стоимость владения иногда важнее цены на шильдике при покупке. Давайте вместе пройдем путь от теории к практике и выясним, как сделать так, чтобы лазерный станок стал вашим надежным партнером, а не источником головной боли и постоянных ремонтов.
- Как это работает: магия света или точная физика?
- Типы источников излучения: битва технологий
- Конструкция станка: на чем нельзя экономить
- Режущая голова и система фокусировки
- Система управления и программное обеспечение
- Экономика владения: считаем деньги правильно
- Критерии выбора: чек-лист для покупателя
- Будущее лазерной резки: тренды и перспективы
- Заключение: осознанный выбор как фундамент успеха
Как это работает: магия света или точная физика?
Прежде чем углубляться в технические характеристики и сравнение моделей, давайте разберемся, что вообще происходит внутри этого чудо-агрегата, потому что понимание принципов работы поможет вам лучше осознать ограничения и возможности оборудования. Лазерная резка — это процесс термического раскроя, при котором сфокусированный луч высокой плотности нагревает материал до температуры плавления или испарения, а вспомогательный газ удаляет расплав из зоны реза, формируя чистую кромку. Звучит просто, но на практике это сложнейший баланс оптики, механики, газодинамики и программного управления, где малейшее отклонение может привести к браку или поломке дорогостоящей головы.
Важно понимать, что лазер не «пилит» металл в привычном смысле, он его плавит или испаряет, и именно этот нюанс определяет требования к подготовке материала и настройкам режима. Например, наличие ржавчины, масла или окалины на поверхности листа может катастрофически повлиять на стабильность процесса, вызывая прожоги или недорезы, чего не скажешь о механической обработке, которая более толерантна к состоянию поверхности. Также стоит учитывать, что разные металлы по-разному взаимодействуют с излучением определенной длины волны: сталь отлично поглощает инфракрасный свет, тогда как медь и латунь могут отражать его, требуя специальных режимов или источников с иной длиной волны для эффективной обработки.
Процесс резки всегда сопровождается подачей ассистирующего газа, и это не просто «обдув», а полноценный технологический параметр, который нужно подбирать индивидуально для каждой задачи. Кислород используется для черной стали, так как он вступает в экзотермическую реакцию с железом, выделяя дополнительное тепло и позволяя резать толстые листы меньшей мощностью, но оставляя окисленную кромку. Азот же применяется для нержавеющей стали и алюминия, обеспечивая чистый рез без оксидов, но требуя значительно большего давления и расхода газа, что напрямую влияет на операционные расходы. Понимание этой химии и физики процесса сэкономит вам тысячи долларов на расходниках и предотвратит множество производственных проблем.
Типы источников излучения: битва технологий
Сердце любого лазерного станка — это источник генерации луча, и сегодня на рынке доминируют две основные технологии: волоконные (fiber) и твердотельные, хотя CO2-лазеры всё еще встречаются в нишевых применениях. Волоконные лазеры совершили настоящую революцию в отрасли благодаря своей энергоэффективности, компактности и неприхотливости, став де-факто стандартом для резки листового металла толщиной до 20-30 мм. Они имеют высокий КПД (до 30-40%), не требуют сложной системы охлаждения зеркал и способны передавать луч по гибкому волокну, что упрощает конструкцию портальной системы и повышает динамику перемещений.
Твердотельные лазеры (дисковые или стержневые) исторически были первопроходцами в промышленной резке, но сейчас они постепенно уступают позиции волоконным аналогам в сегменте раскроя, оставаясь актуальными для специфических задач сварки или объемной обработки. Их главное преимущество заключалось в высоком качестве пучка, но современные волоконные источники уже достигли сопоставимых показателей яркости, при этом превосходя твердотельные по надежности и стоимости обслуживания. Что касается CO2-лазеров, то их эра в металлообработке практически завершилась: они громоздки, потребляют много энергии, требуют регулярной замены газовых смесей и зеркал, а также сложной юстировки оптического тракта, поэтому инвестировать в них сегодня имеет смысл только при наличии уникальных требований к обработке неметаллов или очень специфичных толщин.
Выбор мощности источника — отдельная большая тема, где важно избегать двух крайностей: недостаточности и избыточности. Ниже приведена таблица, которая поможет ориентироваться в возможностях различных мощностей при резке конструкционной стали кислородом, чтобы вы могли соотнести свои производственные задачи с техническими характеристиками.
| Мощность источника (Вт) | Макс. толщина стали (мм) | Оптимальный рабочий диапазон (мм) | Примечание |
|---|---|---|---|
| 1000-1500 | 10-12 | 0.5 — 6 | Идеально для тонколистовой электроники и вентиляции |
| 2000-3000 | 16-20 | 1 — 12 | Универсальный вариант для большинства цехов |
| 4000-6000 | 25-30 | 2 — 20 | Высокая производительность на средних толщинах |
| 8000-12000 | 40-50+ | 4 — 30 | Для тяжелого машиностроения и судостроения |
Обратите внимание на колонку «Оптимальный рабочий диапазон»: именно в этих пределах станок демонстрирует лучшее соотношение скорости, качества и стоимости реза. Покупка станка на 6 кВт для постоянной резки «единичек» и «двоек» будет экономически неоправданной, так как вы будете платить за простой неиспользуемой мощности и повышенный расход электроэнергии, не получая никаких преимуществ. И наоборот, попытка резать 20 мм на киловаттном источнике приведет к работе на пределе возможностей, быстрому износу оптики и низкому качеству продукции, поэтому всегда анализируйте свой реальный сортамент заказов за последний год перед принятием решения.
Конструкция станка: на чем нельзя экономить
Источник излучения важен, но он лишь часть уравнения; даже самый мощный лазер бесполезен, если установлен на хлипкой раме, которая вибрирует и теряет геометрию через месяц эксплуатации. Станина станка должна обладать достаточной массой и жесткостью, чтобы гасить динамические нагрузки при ускорениях и торможениях портала, которые в современных машинах могут достигать нескольких G. Литые чугунные станины считаются эталоном стабильности и долговечности, так как они обладают отличным демпфированием и минимальной температурной деформацией, однако качественные сварные конструкции из толстостенного профиля после надлежащей термообработки и старения также могут обеспечивать высокую точность при меньшем весе и стоимости.
Направляющие и приводы — это мышечно-скелетная система станка, определяющая его динамические характеристики и точность позиционирования. Линейные направляющие должны быть широкого типа с предварительным натягом, установленные на обработанных базовых поверхностях, а не прикрученные «как есть» к сырому металлу. Приводы могут быть реечными или линейными моторами: первые дешевле и проще в обслуживании, вторые обеспечивают фантастическую динамику и отсутствие люфтов, но требуют более сложной электроники и защиты. Важно, чтобы зубчатые рейки были шлифованными, а не фрезерованными, иначе вы получите шум, вибрацию и быстрый износ шестерен, что неизбежно скажется на качестве контуров деталей.
Отдельного внимания заслуживает система смены столов и защитные кожухи, которые напрямую влияют на безопасность оператора и эффективность использования времени. Полностью закрытая кабина с многослойным остеклением обязательна для волоконных лазеров, так как отраженное излучение опасно для зрения даже на расстоянии, а автоматическая смена паллет позволяет загружать новый лист и выгружать готовые детали без остановки процесса резки, что критически важно для серийного производства. Экономия на этих элементах может обернуться простоями, травмами персонала или штрафами от надзорных органов, поэтому рассматривайте их не как опции, а как базовые требования к современному оборудованию.
Режущая голова и система фокусировки
Режущая голова — это исполнительный механизм, который непосредственно формирует пятно фокусировки и подает ассистирующий газ, и её качество определяет стабильность процесса на протяжении всей смены. Современные головы оснащаются автофокусом, который автоматически подбирает положение фокальной точки в зависимости от толщины и типа материала, исключая человеческий фактор и ускоряя переналадку. Наличие датчиков контроля высоты (емкостных или индуктивных) позволяет голове следовать за неровностями листа, поддерживая постоянное сопло-зазор, что критически важно для качественного реза, особенно на больших форматах, где плоскостность стола и листа никогда не бывает идеальной.
Защита оптики в голове реализована через систему сменных защитных стекол, которые принимают на себя удар от брызг расплава и копоти, спасая дорогостоящие коллиматорные и фокусирующие линзы. Важно выбирать модели голов, где замена защитного стекла производится быстро и удобно, без риска загрязнения внутренней полости, так как эта операция выполняется регулярно. Некоторые производители предлагают головки с интегрированными камерами для визуального контроля процесса или датчиками мониторинга состояния сопла, что позволяет внедрять элементы автоматизации и удаленного контроля, снижая зависимость от квалификации оператора.
Система управления и программное обеспечение
Даже самое совершенное железо мертво без грамотного софта, который переводит чертежи в управляющие команды для приводов и лазера. Система ЧПУ должна быть интуитивно понятной, поддерживать современные форматы файлов и обладать встроенными библиотеками технологических режимов, чтобы оператору не приходилось каждый раз изобретать велосипед. Возможность удаленной диагностики, интеграция с ERP/MES-системами предприятия и поддержка облачных сервисов становятся новым стандартом, позволяя управлять парком станков централизованно и оперативно реагировать на сбои.
Программное обеспечение для раскроя (nesting) играет ключевую роль в экономической эффективности производства, так как именно оно определяет коэффициент использования материала. Продвинутые алгоритмы неплотной укладки, учет ширины реза, управление общими резами и остатками позволяют сэкономить десятки процентов металла, что в масштабах года дает огромную сумму. Не стоит недооценивать этот аспект: иногда дорогой софт окупается быстрее, чем сам станок, за счет снижения отходов и сокращения времени программирования, поэтому обязательно тестируйте ПО на своих реальных заказах перед покупкой.
Экономика владения: считаем деньги правильно
Цена покупки станка — это лишь вершина айсберга, и опытные владельцы производств знают, что реальная стоимость владения складывается из множества скрытых факторов, которые проявляются только в процессе эксплуатации. Электроэнергия, газы, расходные материалы (сопла, линзы, фильтры), зарплата операторов, амортизация и затраты на техобслуживание — вот из чего формируется себестоимость часа работы оборудования. Волоконные лазеры здесь имеют явное преимущество перед CO2: они потребляют в 2-3 раза меньше электричества, не требуют дорогих газовых смесей для генерации луча и имеют значительно больший ресурс оптических элементов, что делает их эксплуатацию существенно дешевле.
Расход газа является одной из самых значимых статей расходов при лазерной резке, особенно при работе с азотом высокого давления. Оптимизация газовых режимов, использование качественных редукторов и трубопроводов без утечек, а также применение генераторов азота вместо баллонов могут снизить эту статью затрат на 30-50%. Генератор азота требует первоначальных инвестиций, но при интенсивной работе окупается за 1-2 года и обеспечивает независимость от поставщиков технических газов, устраняя риски перебоев поставок и колебаний цен, что особенно актуально в текущих экономических условиях.
Ниже представлен список основных статей эксплуатационных расходов, которые необходимо учитывать при составлении бизнес-плана:
- Электроэнергия: потребление источника, холодильника, компрессора, вытяжки и самой системы ЧПУ;
- Ассистирующие газы: кислород, азот или воздух, включая стоимость доставки или генерации;
- Расходные материалы оптики: защитные стекла, сопла, керамические кольца, уплотнительные кольца;
- Фильтрующие элементы: картриджи вытяжной системы, фильтры осушителей воздуха и компрессоров;
- Смазочные материалы: масла и смазки для направляющих, реек и подшипников;
- Регламентное ТО: плановые замены узлов, калибровка, проверка геометрии специалистами;
- Амортизация и резерв: отчисления на будущий ремонт и замену вышедших из строя компонентов.
Не забывайте также про квалификацию персонала: современный лазерный станок требует не просто «кнопконажимателя», а технолога-оператора, понимающего физику процесса и умеющего диагностировать проблемы. Инвестиции в обучение сотрудников окупаются многократно за счет снижения брака, увеличения производительности и продления срока службы оборудования. Дешевая рабочая сила в данном случае — ложная экономия, которая приведет к дорогим поломкам и потере клиентов из-за срывов сроков и низкого качества, поэтому закладывайте бюджет на тренинги и сертификацию персонала сразу при планировании закупки.
Критерии выбора: чек-лист для покупателя
Чтобы систематизировать всю полученную информацию и превратить её в практический инструмент принятия решений, давайте составим алгоритм оценки потенциальных вариантов оборудования. Этот подход поможет отсеять неподходящие модели и сосредоточиться на тех, которые действительно соответствуют вашим задачам и бюджету, избегая эмоциональных покупок и влияния агрессивного маркетинга. Помните, что идеальный станок — это тот, который решает ваши конкретные задачи с минимальной совокупной стоимостью владения, а не тот, у которого самые впечатляющие цифры в проспекте.
- Анализ сортамента: выгрузите статистику заказов за прошлый год, определите преобладающие толщины, материалы и габариты деталей, постройте гистограмму распределения;
- Определение требуемой производительности: рассчитайте необходимое количество машино-часов с учетом коэффициента загрузки (не более 80% для учета простоев и обслуживания);
- Выбор типа и мощности источника: на основе анализа сортамента подберите оптимальную мощность, избегая избыточности, но оставляя запас 10-15% на будущее развитие;
- Оценка конструкции: проверьте жесткость станины, тип направляющих, наличие полной защиты и автоматической смены столов;
- Изучение ПО: протестируйте интерфейс, функции нестинга, совместимость с вашими CAD-системами и возможность интеграции;
- Анализ сервиса: узнайте о наличии запчастей на складе, времени реакции сервисной службы, стоимости регламентных работ и условиях гарантии;
- Расчет TCO: составьте детальную смету эксплуатационных расходов на 3-5 лет для каждого финалиста сравнения;
- Проверка репутации: пообщайтесь с действующими пользователями, посетите производства, где стоят аналогичные станки, изучите отзывы на профильных форумах.
Особое внимание уделите пункту про сервис и запчасти: красивый станок по низкой цене может превратиться в груду металла, если поставщик исчезнет с рынка или перестанет поддерживать модель. Убедитесь, что сервисная документация доступна, диагностическое ПО предоставлено пользователю, а критические компоненты стандартизированы и доступны от альтернативных поставщиков. В условиях геополитической нестабильности этот фактор становится одним из ключевых, и иногда лучше переплатить за локализацию поддержки или открытую архитектуру, чем рисковать длительными простоями из-за ожидания единственной детали из-за рубежа.
Будущее лазерной резки: тренды и перспективы
Технологии не стоят на месте, и то, что казалось фантастикой пять лет назад, сегодня становится доступной реальностью на производственных площадках. Яркость волоконных лазеров продолжает расти, позволяя резать всё большие толщины с качеством, ранее доступным только плазме или гидроабразиву, при этом сохраняя преимущества лазерной обработки. Появляются источники с регулируемым профилем пучка (ring-mode, adjustable spot), которые позволяют адаптировать распределение энергии под конкретную задачу: например, использовать кольцевой режим для стабильной резки меди или алюминия без брызг, а гауссовый — для быстрой резки тонкой стали, переключаясь между ними мгновенно по программе.
Автоматизация выходит на новый уровень: интегрированные системы загрузки/выгрузки, роботизированные ячейки сортировки, автоматические склады сырья и готовой продукции объединяются в единые цифровые экосистемы. Искусственный интеллект начинает применяться для адаптивного управления процессом резки в реальном времени, корректируя параметры на лету по данным датчиков, что снижает зависимость от опыта оператора и повышает стабильность качества. Системы компьютерного зрения контролируют положение листа, обнаруживают дефекты материала и автоматически корректируют программу раскроя, минимизируя брак и потери.
Экологичность и энергоэффективность становятся не просто модными словами, а жесткими требованиями рынка и законодательства. Производители соревнуются в снижении удельного энергопотребления на килограмм обработанного металла, внедряют рекуперацию тепла, улучшают фильтрацию выбросов и создают замкнутые циклы использования газов. Для покупателя это означает не только соответствие стандартам, но и прямую экономию: каждый процент повышения КПД источника или эффективности вытяжки конвертируется в снижение счетов за коммуналку и улучшение условий труда персонала, что в долгосрочной перспективе формирует устойчивое конкурентное преимущество.
Заключение: осознанный выбор как фундамент успеха
Подводя итог нашему подробному разбору, хочется еще раз подчеркнуть: выбор станка для лазерной резки металла — это комплексная инженерно-экономическая задача, требующая тщательной подготовки и взвешенного подхода. Не существует универсального «лучшего» станка для всех, есть оптимальное решение для конкретных условий вашего бизнеса, ваших клиентов и ваших амбиций. Инвестируйте время в анализ, тесты и переговоры на этапе выбора, чтобы потом годы наслаждаться стабильной работой и прибылью, а не бороться с последствиями спонтанных решений.
Помните, что оборудование — это лишь инструмент, и его эффективность определяется людьми, которые им управляют, и процессами, которые вокруг него построены. Создавайте культуру бережливого производства, обучайте персонал, внедряйте цифровые инструменты управления и не бойтесь экспериментировать с новыми режимами и технологиями. Лазерная резка открывает невероятные возможности для творчества и бизнеса, и при грамотном подходе она станет тем локомотивом, который вытащит ваше предприятие на новый уровень развития, обеспечив процветание на десятилетия вперед. Удачи в выборе и успешных резов!